نحوه ساخت کابل USB در کارخانه | چگونه کابلهای USB ساخته میشوند؟
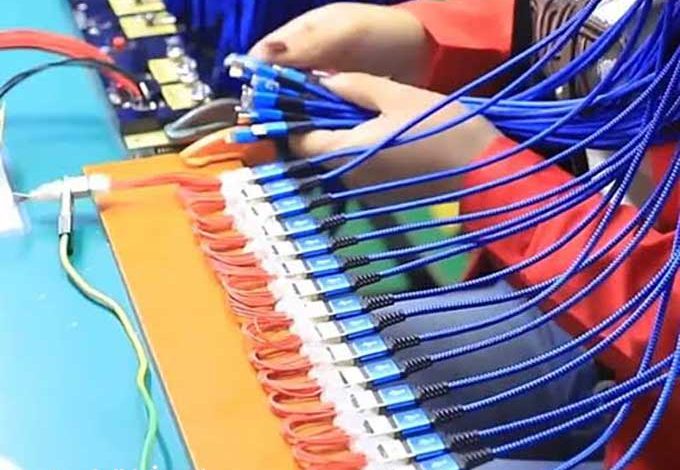
تولید کابل USB از ساخت هادی مسی شروع میشود و به آزمایش الکتریکی، مکانیکی و انتقال داده ختم میشود. در کارخانه، مفتول مسی ابتدا به قطر موردنیاز کشیده میشود، سپس رشتهها عایقکاری و تابیده میشوند. در کابلهای پرسرعت، زوجهای انتقال داده، لایههای محافظ الکترومغناطیسی و ساختار کنترلشده کابل برای حفظ کیفیت سیگنال به کار میرود. در مرحله نهایی نیز هادیها به کانکتور متصل شده و مجموعه از نظر پیوستگی، مقاومت، انتقال سیگنال و استحکام مکانیکی آزمایش میشود.
1. آمادهسازی هادی مسی
ماده اصلی بخش رسانای کابل معمولاً مس است. مفتول مسی وارد دستگاه کشش سیم میشود و با عبور متوالی از قالبهای فلزی، قطر آن کاهش پیدا میکند. پس از رسیدن به قطر مشخص، در صورت نیاز عملیات حرارتی برای رسیدن به ویژگی مکانیکی موردنظر انجام میشود. در کابلهای تجاری، اندازه هادی بر اساس طراحی کابل تعیین میشود. برای نمونه، شرکت TE Connectivity در یک مجموعه کابل USB نوع A به B، از هادیهای با اندازه 26 و 28 استاندارد آمریکایی سیم استفاده کرده است.
2. عایقکاری سیمها
پس از آمادهشدن هادی، ماده عایق به صورت پیوسته روی سیم اکسترود میشود. ماده عایق باید ضخامت مشخصی داشته باشد تا هادیها از یکدیگر جدا بمانند و مشخصات الکتریکی کابل حفظ شود. در خطوط تولید کابل، دستگاههای اکسترودر برای ایجاد عایق اولیه و همچنین روکش بیرونی استفاده میشوند. موادی مانند پیویسی، پلیاتیلن، پلیپروپیلن و مواد گرمانرم در ساخت انواع کابل کاربرد دارند.
3. تاباندن رشتهها و ایجاد زوجهای داده
سیمهای عایقشده مستقیماً کنار هم قرار نمیگیرند؛ بلکه بر اساس طراحی کابل، با دستگاههای تابنده در آرایش مشخصی قرار میگیرند. در کابلهای انتقال داده، هندسه زوجهای سیم اهمیت زیادی دارد، زیرا فاصله و آرایش هادیها روی مشخصات انتقال سیگنال اثر میگذارد. در کابلهای USB پرسرعت، کیفیت مسیر انتقال سیگنال اهمیت بیشتری دارد و USB-IF برای کابلهای USB-C آزمونهای مرتبط با عملکرد سیگنال و مشخصات الکتریکی تعریف کرده است.
4. ایجاد شیلد
در طراحیهای دارای شیلد، اطراف بخش داخلی کابل یک لایه محافظ قرار میگیرد. این ساختار میتواند شامل فویل فلزی و بافت فلزی باشد و وظیفه آن کاهش اثر تداخل الکترومغناطیسی و جلوگیری از انتشار یا دریافت ناخواسته نویز است. USB-IF برای کابلهای USB-C آزمون مشخصی برای اثربخشی شیلد در نظر گرفته است؛ بنابراین شیلد صرفاً یک لایه فلزی ظاهری نیست و عملکرد آن قابل اندازهگیری است.
5. ایجاد روکش بیرونی
پس از قرارگرفتن هادیها، زوجهای داده و لایه محافظ در آرایش نهایی، مجموعه از داخل دستگاه اکسترودر عبور میکند و روکش بیرونی روی آن تشکیل میشود. ضخامت روکش، قطر نهایی کابل و ویژگیهای مکانیکی آن بر اساس طراحی محصول تعیین میشود. بعد از خروج کابل از اکسترودر، روکش سرد و پایدار میشود و کابل به طول مشخص بریده میشود.
6. اتصال کانکتور USB
در مرحله مونتاژ، دو سر کابل آماده اتصال به کانکتور میشود. بخش مشخصی از روکش و عایق برداشته میشود تا هادیها در دسترس قرار بگیرند. سپس هادیها مطابق نقشه اتصال کانکتور به پایانههای آن متصل میشوند.
پس از اتصال، محل اتصال داخل بدنه کانکتور قرار میگیرد و در محصولات دارای روکش قالبی، ماده پلیمری اطراف محل اتصال تزریق میشود. این بخش علاوه بر محافظت از اتصال، نقش مهارکننده کشش را دارد و فشار مکانیکی را از محل اتصال هادیها دور میکند.
7. آزمایش کابل USB
کابل آمادهشده مستقیماً بستهبندی نمیشود. در تولید صنعتی، آزمایشهای الکتریکی و مکانیکی برای بررسی عملکرد کابل انجام میشود. بسته به نوع کابل، آزمایشها میتواند شامل پیوستگی مدار، مشخصات الکتریکی، انتقال سیگنال، عملکرد شیلد و آزمونهای مکانیکی باشد.
USB-IF برای مجموعه کابلهای USB-C معیارهای مکانیکی، محیطی و الکتریکی مشخص کرده و برای آزمون کابلهای پرسرعت نیز تجهیزات تخصصی اندازهگیری سیگنال در نظر گرفته است.
ساختار همه کابلهای USB یکسان نیست. کابل USB 2.0، کابلهای USB 3.x و کابلهای USB-C با قابلیتهای مختلف میتوانند تعداد هادیها، آرایش داخلی، شیلد و الزامات آزمون متفاوتی داشته باشند. USB-IF نیز برای کابلهای مختلف، برنامههای آزمون و الزامات جداگانه تعریف کرده است.
منبع: شفق نیوز – گزارشگر آموزشی